

Indukciósan edzett, karburizált vagy nitridált? A fogaslécek hőkezelésének kiválasztása
Hőkezelés és precíziós köszörülés a gyártásban
Cél kulcsszó:fogasléc hőkezelés
Másodlagos:indukciós edzett fogasléc, tokos edzési mélységű fogaskerekek, fogasléc keménysége HRC
Meta leírás:Valódi keménységi adatok és tokmélységek indukciósan edzett, karburizált és nitridált állványokhoz -, valamint, hogy az edzés miért rontja a pontosságot, és mit mond a kutatás az optimális házmélységről.
A rack rajzán van egy keménységi szám. honnan jött?
Tapasztalataink szerint körülbelül az esetek felében egy korábbi rajzról másolták, és senki sem emlékszik, miért. A másik felét azért választották, mert a magasabban biztonságosabbnak hangzott. Egyik sem jó ok, és mindkettő pénzbe vagy meghibásodott állványba kerülhet.
A fogasléces hőkezelés a felületi keménység, a mag szívóssága, a házmélység, a torzítás és az ár közötti kompromisszumok összessége-. Rosszul állítja be az egyensúlyt, és vagy elhasználja az oldalakat, vagy kireped a fogak. Itt van, amit a közzétett adatok valójában alátámasztanak.
Indukciós edzés - az igásló
Az indukciós edzés nagy{0}}frekvenciájú áramot vezet a fog körüli tekercsen keresztül, csak a felületi réteget melegíti fel, majd kioltja azt. A mag soha nem éri el az ausztenites hőmérsékletet, így szívós marad.
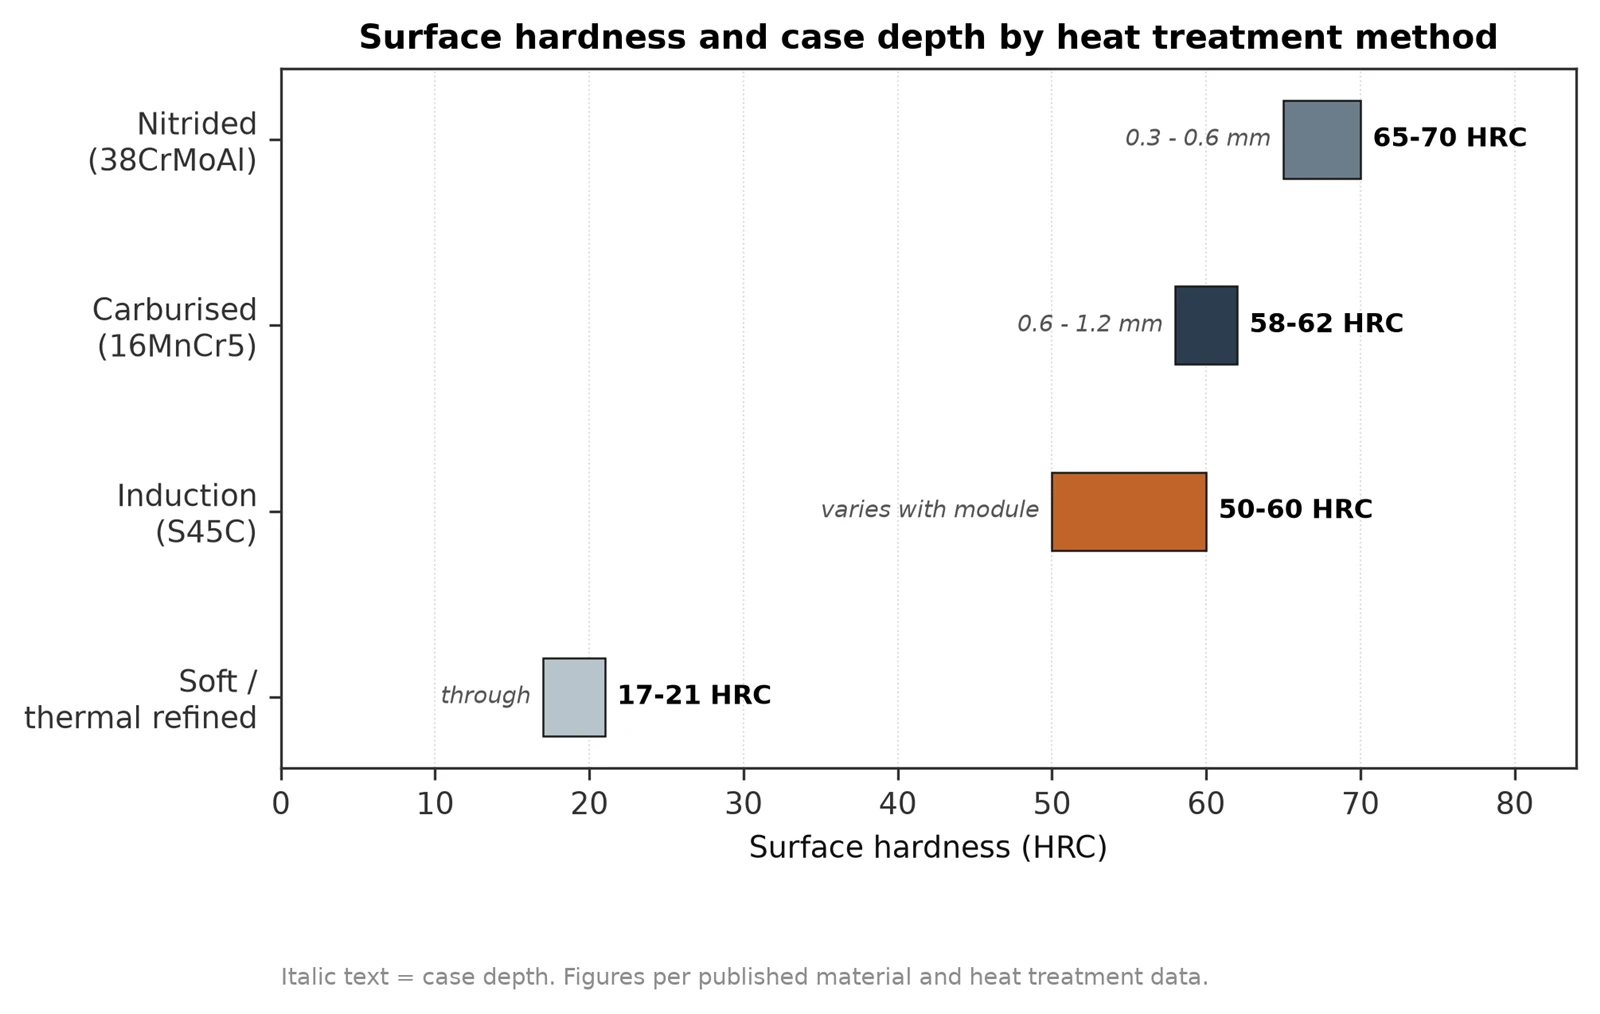
1. ábra Felületi keménységi tartományok és tokmélységek kezelési mód szerint.
Elérhető keménység, publikált forrásokból:
|
Anyag |
Felületi keménység |
Forrás |
|
S45C (≈ C45 / 1045) |
50–60 HRC (referenciaérték) |
Fogaskerék-ipari referenciaadatok |
|
AISI 1045 |
Rc 54–60 lánggal vagy indukcióval, normalizált vagy melegen hengerelt |
AZoM |
|
1045 gyártási állvány |
50-55 HRC |
Tipikus gyártási specifikáció |
|
Indukciós{0}}edzett állvány, alaposztály |
50-55 HRC |
Tipikus gyártási specifikáció |
|
42CrMo4, rés-a-rés indukciója |
≈ 650–700 HV (≈ 675 HV1 tipikus) |
FZG / TU München tanulmány |
Két szigorú megkötés szabályozza, hogy egy anyag egyáltalán nem edzhető-e indukciós úton. Az eljáráshoz acél szükségesszéntartalom 0,30% vagy több- alatt egyszerűen nincs elég szén a martenzit kialakulásához. A felső végén a szénnek körülbelül 0,55% alatt kell maradnia, alacsony kén- és foszfortartalommal, hogy csökkentse a kioltó repedés esélyét.
Ez a 0,30-0,55% széntartalmú ablak pontosan ezért az S45C és a 42CrMo4 (SCM440) uralja az állványgyártást. Ez nem hagyomány; ez a kohászat.
Egy korlát többet számít, mint azt az emberek várják: még ha a fog oldala és hegye megfelelően megkeményedik, a foggyökér gyakran nem.
A foggyökér az a hely, ahol a hajlítási kifáradás okozta repedések keletkeznek. Ha a hibamód a gyökér kimerülése, nem pedig az oldalkopás, előfordulhat, hogy az indukciós edzés nem oldja meg a problémát. Az FZG-tanulmány ennek geometriáját közvetlenül - erősíti meg az összes vizsgált indukciós-edzett fogaskerék esetében: "a keményedési kontúr a legvastagabb a fogoldalon, és a legalacsonyabb a foggyökér filéjének 30 fokos érintőjénél."
A pontossági büntetést senki sem említi az idézetben
A keményedés torzítja az alkatrészt. Egy hosszú, karcsú állványon ez a torzítás egyenesen hangmagasság-hibává válik.
Indukciós edzés alkalmazásakor a hajtómű pontossága a melegítés utáni feszültség miatt csökken. A fogak utólagos csiszolása szükséges, ha nagy pontosságra van szükség.
A hatás mérete az állványok folyamat szerinti osztályozásában látható:
|
Rack specifikáció |
Precíziós fokozat |
|
SCM440 termikusan finomított +föld |
1. fokozat |
|
S45C indukciós edzett +föld |
3. évfolyam |
|
S45C indukciós edzett +vágott(nem őrölt) |
4. évfolyam |
Ugyanaz az állvány, amely DIN 10 (< 0.200 mm/m) straight out of induction hardening reaches DIN 5–7 (< 0.026 to 0.052 mm/m) once the teeth are ground.
Ez négy-nyolc pontossági tényező, amelyet egy befejező művelettel lehet helyreállítani. Elkészítés módja: "A fogak marása során többletanyag marad, így az edzés után köszörülni lehet."
Tehát az igazi specifikáció nem "indukciós edzés". "Indukciósan edzettés keményedés után őröljük." Ha a rajza az előbbit írja, és az alkalmazásnak az utóbbira van szüksége, csalódni fog egy műszakilag megfelelő állványban.
Egy gyakorlati következmény, amelyet érdemes tudni a megmunkálás megtervezése előtt: a másodlagos műveletek általában bármilyen állapotban lehetségesek a fogasléceken, kivéve az indukciós -edzett fogakat. Fúrja ki a rögzítési lyukakat az edzés előtt, ne utána.
Carburising -, ha kemény házra és kemény magra van szüksége
A karburálás a szenet diffundálja az alacsony széntartalmú acél felületére, majd kioltja. A végeredményben egy magas-szén-dioxid-kibocsátású kemény tokot kap egy alacsony-szén-dioxid-kibocsátású kemény mag helyett.
|
Paraméter |
Érték |
|
Megfelelő anyagok |
Edzőacélok, szén ~0,15–0,20%, Ni, Cr, Mo, Mn ötvözve |
|
Felületi keménység |
55-60 HRC |
|
Az ügy mélysége |
Kb. . 1.0 mm, "a terhelés növekedésével vastagabb mélységet használjon" |
|
Folyamat |
Karburálás → kioltás → tisztítás → temper → lövés → ellenőrzés |
Szabványos karburizálási gyakorlat a fogaskerekek és fogaslécek gyártásához.
A 16MnCr5 (EN 10084, 1.7131) esetében, amely az egyik szabványos európai keményedési fokozat,{4}}megfelelő karburálás és hűtés után közzétett adatok (Otai acél):
Felületi keménység:58–62 HRC
Hatékony ügymélység:0,6-1,2 mm jellemző
A mag keménysége:28-35 HRC
Mag szakítószilárdsága (tokon edzett állapot): 850-1000 MPa, hozam ~550 MPa
A magkeménység adata az egész gyakorlat lényege. A 28–35 HRC-nél a mag még mindig elnyeli az ütéseket és ellenáll a repedés terjedésének, míg az 58–62 HRC ház ellenáll a lyukasztásnak és a kopásnak. Az 55 HRC-nél edzett-racknek nincs ilyen tartaléka -, végig kemény és ennek megfelelően törékeny.
A karburálás többe kerül, tovább tart és többet torz, mint az indukciós edzés. Akkor adja meg, ha az érintkezési feszültség valóban nagy és lökésszerű terhelés van jelen.
Milyen mélységű legyen az ügy? A kutatásnak van egy száma
Itt a legtöbb specifikáció csak feltételezés, ezért érdemes a tényleges kutatást idézni.
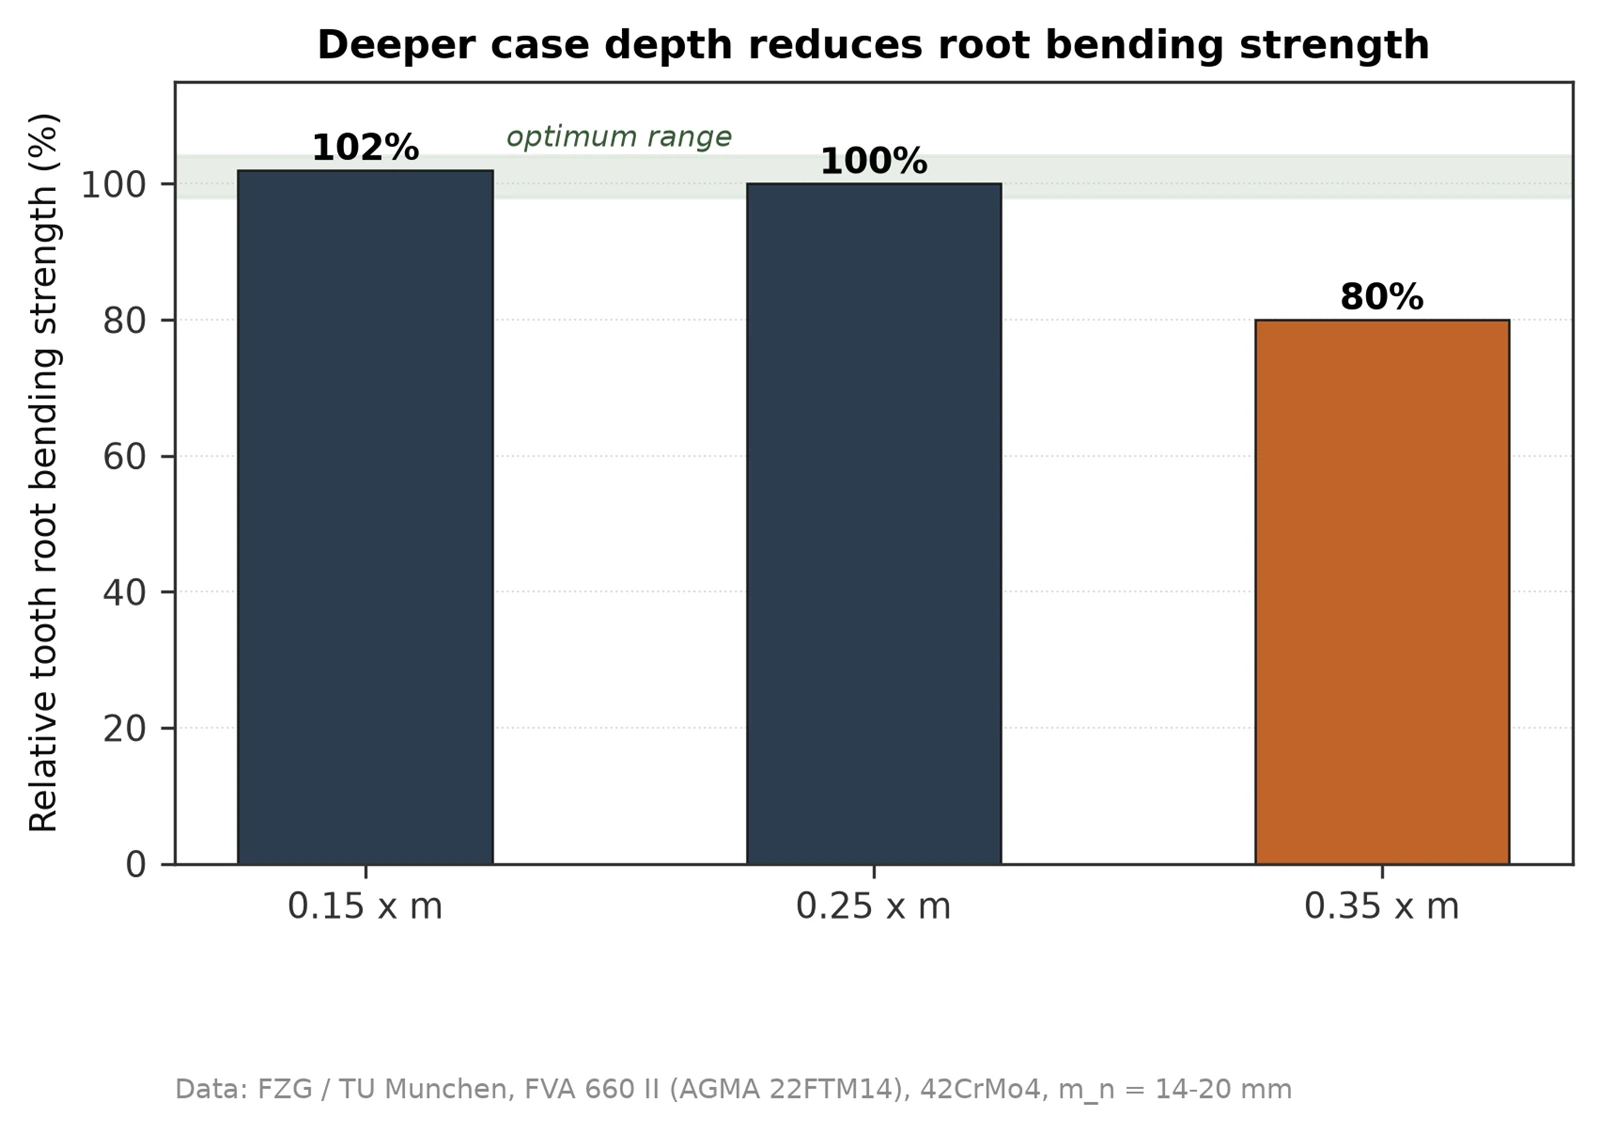
2. ábra: A gyökér hajlítószilárdsága csökken, ha a tok mélysége meghaladja a 0,25 x modult (FZG / TU Munchen kutatási adatok).
Az FZG a TU Münchenben végzett tanulmánya (FVA 660 II, az AGMA 22FTM14-en keresztül) 42CrMo4 fogaskerekeket tesztelt normál 14 mm-es és 20 mm-es modulokon, rés -by- rés-indukciós keményítéssel, a foggyökér hajlítási mélységét és a foggyökér-mélységet (SHD00V a 4 keményedési mélységet) mérve. határ).
Közvetlenül idézett megállapítások:
"Úgy tűnik, van egy optimális SHD400 a 0,15 és 0,25 × m_n tartományban."
"A 0,35 × m_n SHD-vel rendelkező változat foggyökér hajlítószilárdsága csak a 80 százalékát éri el az alacsonyabb SHD-vel rendelkező változatok foggyökér hajlítószilárdságának."
A mélyebb rosszabb. Egy 0,35 × modul esetén a gyökér hajlítószilárdságának ötödét elveszíti a 0,15–0,25 × modulhoz képest.
A mechanizmus a maradék feszültség. Egy sekély edzett tok összenyomja a felületet, ami elnyomja a repedés keletkezését. Túl mélyre tolja a házat, és a nyomóréteg gyengül, és az átmeneti zóna egy nagy hajlítófeszültségű tartományba kerül.
Gyakorlatilag a 4. modul rack esetében ez a tartomány 0,6-1,0 mm. A 8-as modulhoz 1,2-2,0 mm. A tanulmány által javasolt feltételek m_n=14 és 20 mm közötti fogaskerekek esetén: SHD400 0,15–0,25 × m_n-nél, nagyjából egyenlő a bal és a jobb oldalon, felületi keménység 650–750 HV, nincs keményedési repedés.
Ugyanebből a tanulmányból érdemes megismerni egy kapcsolódó ábrát, ha kifáradási -kritikus alkalmazása van: a lőtt-változat közel 600 N/mm² névleges hajlítófeszültség-számot ért el, ami körülbelül 30 százalékkal magasabb, mint a fúvatlan referencia, és magasabb, mint a tok-edzett összehasonlítás. A lövöldözés nyomómaradék feszültséget indukál és működik.
Ezzel szemben az ISO 6336-5 szabvány szerint a felületkeményített fogaskerekek körülbelül 20%-kal alacsonyabbak-, mint az edzett fogaskerekek a megengedett legnagyobb igénybevétel érdekében. A karburizálás még mindig nyer a nyers képességek tekintetében – az indukciós edzés és a sörétes vágás csak csökkenti a rést, alacsonyabb költségek mellett.
Nitridálás - kemény, vékony és alig torz
A nitridálás jellemzően alacsony hőmérsékleten nitrogént diffundál a felületbe520 fok (Bodycote). Nincs kioltás, nincs fázisátalakítás, minimális torzítás.
A rétegnek két zónája van: egy összetett "fehér" réteg, amely "nagy ellenállást biztosít a kopással, kopással, kopással és begörcsöléssel szemben", és az alatta lévő diffúziós réteg, amely "megnövelt kifáradási szilárdságot" biztosít, és támogatja az összetett réteget.
Két megkötés határozza meg, hogy a nitridálás elérhető-e az Ön számára:
Anyag."A leghatékonyabb, ha olyan acélokhoz alkalmazzák, amelyek nitrid{0}}képző elemeket, például krómot, molibdént, vanádiumot és alumíniumot tartalmaznak." Minden vastartalmú anyag gáznitridálható 5% krómtartalomig; felette plazmanitridálás. Kritikusan a sima szénacél esetében: "Az ötvözőelemek hiánya miatt az AISI 1045 acél nem reagál a nitridálási folyamatra" (AZoM). Ha a rack C45-ös, a nitridálás nem választható.
Az ügy mélysége.A nitridált tokok vékonyak. A 38CrMoAl esetében, amely egy nitrid{2}}specifikus minőség, a közzétett adatok 900–1100 HV (~65–70 HRC), csak a0,3-0,6 mm.
Ez a vékony tok a korlát. Erős Hertzi-féle érintkezési feszültség hatására a lágyabb hordozón lévő vékony kemény réteg összezúzódhat - a réteg az alatta lévő magba omlik. A nitridálás olyan állványokhoz használható, ahol a kopás és kopás dominál, az érintkezési feszültség mérsékelt, és ahol a torzításnak minimálisnak kell lennie, mivel az állvány már készen van-köszörülve.
Az optimális eredmény elérése érdekében az anyagot nitridálás előtt keményíteni és temperálni kell.
Kiválasztás
|
Követelmény |
Kezelés |
|
A legalacsonyabb költség, kis terhelés, a pontosság nem kritikus |
Csak puha / termikusan finomított |
|
Nagy teherbírás, másodlagos pontosság |
Indukciós edzés, vágott fogak |
|
Nagy terhelés és nagy pontosság |
Indukciós edzett, keményedés után köszörült fogak |
|
Nagyon nagy érintkezési feszültség lökésterheléssel |
Karburizált és őrölt |
|
Kopás- és kopásállóság, minimális torzítás, ötvözött acél |
Nitridált |
|
Fáradtság{0}}kritikus gyökérstressz |
Add hozzá a sörétet |
GYIK
A 60 HRC jobb, mint az 50 HRC egy állványon?
Nem automatikusan. A nagyobb keménység jobb kopásállóságot és rosszabb szívósságot jelent. A 60 HRC-es állvány egy sokk-terhelésű alkalmazásban olyan fogak leszorítása, mint az 50-es HRC-állvány. Igazítsa a keménységet a tervezett hibamódhoz.
A rögzítőfuratok megmunkálása után indukciós edzéssel keményíthetek egy C45-ös állványt?
Megteheti, de a torzítás befolyásolja a furat helyzetét és síkságát, valamint a fogosztást. Az általános gyakorlat az indukciós -edzett állványokon végzett másodlagos műveletek elkerülése. Először géppel, másodszor keményítsd meg.
Miért rosszabb az edzett állványom holtjátékának konzisztenciája, mint a kicserélt lágyé?
Szinte biztosan keményedő torzítás, ha nem köszörülték utána a fogakat. Az indukciós -edzett, nem-köszörült állványok közzétett hangemelkedési hibája körülbelül ±0,200 mm/m, míg a puha állványok esetében a ±0,150 mm/m - az edzett állvány valóban kevésbé pontos.
Milyen keménységűnek kell lennie a fogaskeréknek a fogasléchez képest?
Egyenlő vagy nehezebb. Mivel a fogaskerék látja a legtöbb ciklust, keménységének és minőségi osztályának mindig meg kell egyeznie a fogaslécével, vagy meg kell haladnia azt. A fogaskerék sok fordulatot tesz meg a fogasléc-út méterenként, így sokkal gyorsabban halmoz fel érintkezési ciklusokat.
A mélyebb tokmélység mindig hosszabb élettartamot jelent?
Nem, és az FZG adatok explicitek: 0,35 × modulnál a gyökér hajlítószilárdsága a 0,15–0,25 × modulnál mért érték 80%-ára csökken. A tokmélység túl-meghatározása pénzbe kerül, és csökkenti az erőt.
A Tianjin OuNaiDa Transmissions Technology fogkeményítő és -csiszoló berendezéseket üzemeltet a házon belül, és S45C, 42CrMo4 és tok{4}}edzési fokozatú állványokat szállít. Mondja el nekünk a terhelést, az ütési jellemzőket és a pontossági célt, és mi inkább a kezelést ajánljuk, nem csak az Ön által kért keménységet.
Indukciósan edzett állványok, M5-M8 modulok


